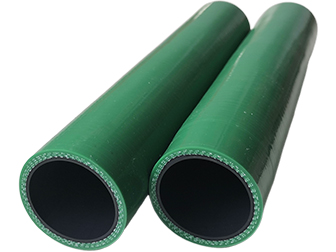
Lorsque les acheteurs comparent les devis de deux fournisseurs pour tuyaux en silicone qui semblent identiques sur le papier, un écart de prix de 30 % n'est pas inhabituel. La différence provient rarement du matériau de base seul. Elle peut résulter de la discipline de fabrication, notamment des formules de mélange, des cycles de vulcanisation, des procédures de nettoyage et des protocoles d'inspection. Chaque étape peut affecter les performances à long terme du tuyau.
Cet article suit le parcours de production d'un tuyau en silicone chez SUNRISE, de la préparation des matières premières à l'inspection finale et à l'expédition, aidant les acheteurs B2B à comprendre ce qui se passe derrière les spécifications.
Pourquoi le choix du mélange intervient avant
le démarrage de toute machines
La performance commence avec le mélange.
Le silicone haute température standard convient à de nombreuses applications automobiles. Lorsque les acheteurs recherchent des produits en utilisant des termes tels que tuyau silicone voiture ou tuyau silicone turbo, ils peuvent faire référence à différentes constructions de tuyaux conçues pour des systèmes de véhicules spécifiques.
Pour les applications de piles à combustible, des formules à faible taux d'extractibles sont utilisées pour réduire le risque que les siloxanes cycliques n'affectent les membranes échangeuses de protons. Des mélanges durcis au platine, conformes aux normes FDA, sont utilisés pour les tubes de qualité alimentaire où un faible résidu chimique est requis. Pour les circuits côté anode ou d'alimentation en carburant, les constructions doublées de FKM/Viton peuvent offrir une meilleure résistance aux huiles et aux carburants.
Lors du mélange du caoutchouc, le silicone brut est mélangé à plusieurs reprises jusqu'à ce que le matériau devienne homogène. Des additifs tels que des retardateurs de flamme, des pigments et des charges de renforcement peuvent être introduits à ce stade. La qualité du mélange affecte la dureté finale, l'élasticité et la résistance à la température du tuyau.
Il s'agit d'un point de contrôle important dans la fabrication des tuyaux en silicone, soutenu par des procédures de fabrication documentées selon la norme IATF 16949.
Le matériau mélangé est ensuite calandré en feuilles uniformes. Une épaisseur de feuille constante est importante pour maintenir l'uniformité des parois et la répartition de la pression dans le tuyau fini. Les feuilles sont ensuite coupées avec précision à la taille voulue, la précision de la coupe affectant la qualité de la couture lors de l'enroulement sur mandrin.
Ces premières étapes établissent les bases de tuyaux en silicone fiables.
Le mandrin est le moule — Pourquoi les formes personnalisées nécessitent un outillage sur mesure
Le formage est l'étape où la géométrie du tuyau est définie.
Les feuilles coupées sont enroulées autour d'un mandrin métallique pour créer une structure tubulaire. La forme du mandrin détermine le diamètre intérieur, les angles de courbure et la géométrie globale du tuyau fini.
Les tuyaux droits peuvent utiliser des mandrins standard, tandis que les formes complexes telles que les coudes à 90 degrés, les coudes en S et les tuyaux CAC peuvent nécessiter des mandrins personnalisés. C'est pourquoi les dessins ou les échantillons sont importants pour les projets sur mesure : le mandrin approprié doit être préparé avant le début de la production.
Des couches de renforcement sont ajoutées pendant l'enroulement, en alternance avec des couches de silicone. Le tressage en polyester est couramment utilisé dans des applications telles que l'admission de tuyau en silicone,
tuyau en silicone turbo et les produits de tuyau en silicone pour refroidisseur d'air, aidant à équilibrer la résistance à la pression et la flexibilité.
Un fil spiralé en acier peut être utilisé pour les tuyaux à vide, offrant une rigidité radiale et aidant à prévenir l'effondrement sous pression négative. Le renforcement en aramide, tel que le Kevlar, peut offrir une résistance à l'éclatement plus élevée avec une épaisseur de paroi réduite pour les applications à haute pression. Le renforcement en fibre de verre peut étendre les performances thermiques pour les tuyaux utilisés plus près des sources de chaleur.
Une fois enroulé, l'assemblage est placé dans un moule et étroitement lié avec du papier cristal. Pendant la vulcanisation, le papier applique une pression externe uniforme, aidant à maintenir le tuyau en contact étroit avec la cavité du moule. Cela contribue à la précision dimensionnelle et à la qualité de surface.
Une vulcanisation ne suffit pas — Pourquoi la vulcanisation en deux étapes définit la qualité du produit
La vulcanisation est l'une des étapes techniquement les plus importantes de la production de tuyaux en silicone.
La vulcanisation primaire a lieu dans un four à haute température. Au niveau moléculaire, les liaisons silicium-oxygène (Si-O) subissent une réticulation, transformant les chaînes linéaires en un réseau tridimensionnel qui confère élasticité et résistance. La pratique industrielle utilise généralement des températures comprises entre 150 et 200 °C pour la vulcanisation primaire, établissant la forme de base et les propriétés mécaniques initiales du tuyau.
Après le démoulage, les tuyaux subissent un processus de nettoyage en deux étapes. L'alcool isopropylique peut dissoudre les agents de démoulage et les résidus organiques, tandis que l'eau déionisée élimine les contaminants ioniques.
Pour les tuyaux de qualité pile à combustible, ce processus de nettoyage peut affecter la conductivité du liquide de refroidissement. Pour les produits de qualité alimentaire, il aide à garantir que les résidus chimiques sont éliminés des surfaces pouvant entrer en contact avec des produits consommables.
La post-vulcanisation suit à des températures plus élevées pendant plusieurs heures. Cette étape réduit les substances volatiles de faible poids moléculaire, y compris les siloxanes cycliques, et peut encore améliorer la résistance à la température, la performance de déformation rémanente après compression et la stabilité dimensionnelle à long terme.
La vulcanisation primaire établit la structure réticulée de base, tandis que la post-vulcanisation réduit davantage les petites molécules résiduelles et améliore la stabilité à long terme. Ensemble, ces étapes jouent un rôle important dans la performance finale des tuyaux en silicone.
La qualité ne commence pas à la fin — Elle est intégrée à chaque étape
L'inspection de la qualité commence avec le tuyau lui-même.
Un test d'étanchéité est effectué sur chaque tuyau. Les produits sont mis sous pression et soit immergés pour la détection de bulles, soit testés avec un équipement dédié. Cela permet une vérification directe de l'intégrité structurelle.
L'inspection initiale couvre les défauts de surface, l'uniformité de la couleur, la qualité de la paroi intérieure et l'épaisseur de la paroi. Des parois non uniformes peuvent créer des points faibles sous pression. Les tuyaux sont ensuite coupés à la longueur spécifiée.
Pour une installation correcte du
collier de serrage pour tuyau en silicone, la planéité et l'état de l'extrémité du tuyau sont importants. Une connexion correctement préparée aide le collier à obtenir une étanchéité fiable sans endommager le tuyau.
L'impression de marques de serrage ajoute des lignes de référence d'installation sur la surface du tuyau. Ces marques aident à indiquer la position correcte pour un collier de serrage pour tuyau en silicone, en maintenant le collier dans la zone désignée pour obtenir une étanchéité appropriée tout en évitant une compression excessive.
SUNRISE fournit également des numéros de lot gravés au laser pour la traçabilité des produits.
Du tuyau à l'assemblage — Les dernières étapes avant l'expédition
Des gaines de protection peuvent être installées là où spécifié pour offrir une résistance thermique ou à l'abrasion dans les environnements exigeants des compartiments moteur.
Les colliers et les raccords sont assemblés en fonction du diamètre extérieur et de la pression de service du tuyau. Après le sertissage ou l'assemblage, les produits finis peuvent subir un test final de maintien en pression comme dernier contrôle qualité avant l'expédition.
Chaque unité est inspectée individuellement plutôt que de se fier uniquement à un échantillonnage. Le marquage laser permet de retracer chaque produit jusqu'à son lot de production.
Les produits sont ensuite étiquetés, ensachés et préparés pour l'expédition. Les options d'expédition incluent FedEx, DHL, TNT, UPS, ARAMEX, le fret maritime, le fret aérien et le rail.
Pour les applications automobiles, ces contrôles finaux aident à garantir qu'un tuyau en silicone fini arrive prêt à être installé et répond aux exigences spécifiées.
Ce que le Processus de fabrication de tuyaux en silicone vous révèle sur la qualité du fournisseur
Le processus de production peut révéler des différences importantes entre les fournisseurs.
Un nettoyage en deux étapes par rapport à un nettoyage en une seule étape peut être significatif pour les applications de piles à combustible et de qualité alimentaire. Une vulcanisation en deux étapes par rapport à un durcissement unique peut affecter la stabilité à long terme et les niveaux extractibles. La fréquence des tests d'étanchéité compte également : une inspection à 100 % offre un niveau de contrôle de processus différent de celui des contrôles ponctuels.
Le marquage laser des lots fournit une autre indication de traçabilité et de contrôle de la production.
SUNRISE détient la certification IATF 16949, avec des procédures documentées et des enregistrements soutenant ses points de contrôle de fabrication. Lors de l'évaluation des fournisseurs de tuyaux en silicone, les acheteurs doivent regarder au-delà des qualités de matériaux et également se renseigner sur les contrôles de composition, les cycles de durcissement, les procédures de nettoyage et la fréquence d'inspection.
Conclusion
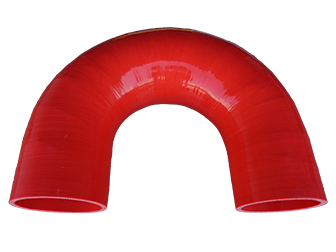
La qualité d'un tuyau en silicone est déterminée par l'ensemble de la chaîne de production, de la sélection du composé et la préparation du matériau au formage, à la vulcanisation, au nettoyage, à l'inspection et à la traçabilité.
Des produits avec des spécifications similaires peuvent avoir des performances différentes lorsque les processus de fabrication et les contrôles qualité diffèrent.
SUNRISE se concentre sur la fabrication de tuyaux en silicone depuis 2006 et détient les certifications IATF 16949 et ISO 9001. Chaque étape, de la préparation des matières premières à l'expédition, est appuyée par des enregistrements de qualité.
Si vous évaluez un projet de tuyau sur mesure, partager vos conditions de fonctionnement, le type de fluide, les dimensions, les normes applicables ainsi qu'un dessin ou un échantillon peut aider à déterminer la construction de tuyau appropriée. SUNRISE peut ensuite évaluer les exigences et fournir un devis basé sur l'application.