Vous faites face à des temps d'arrêt coûteux lorsque les tuyaux standards tombent en panne sous une chaleur ou une pression extrême. Comment pouvez-vous garantir un tuyau qui répond à vos spécifications exactes et fonctionne de manière fiable ? Le processus de tuyau en silicone sur mesureoffre une solution collaborative, de la conception au produit fini. Comprendre ce processus vous permet de prendre des décisions éclairées. Les tuyaux en silicone sur mesure, avec un renforcement approprié, durent de 10 à 15 ans au lieu des 3 à 5 ans habituels pour les tuyaux en caoutchouc.
Les tuyaux en silicone sur mesure avec un renforcement approprié durent de 10 à 15 ans. Les tuyaux en caoutchouc ne durent que 3 à 5 ans.
Définissez précisément vos besoins en matière de fluide, de température et de pression. Cela évite les défaillances des tuyaux et les temps d'arrêt coûteux.
Sélectionnez la qualité de silicone et les raccords adaptés à votre environnement. Cela garantit un ajustement parfait et une longue durée de vie.
Avant de contacter un fabricant, vous devez définir les exigences de votre application avec précision. Cette étape fondamentale détermine chaque décision ultérieure dans le processus de tuyau en silicone sur mesure. Sauter cette analyse conduit à des défaillances prématurées, des reconceptions coûteuses et des temps d'arrêt opérationnels. Vous avez besoin d'une approche systématique pour capturer l'enveloppe de fonctionnement complète de votre système.
Le fluide transporté par votre tuyau dicte la formulation du matériau. Vous devez identifier la composition chimique exacte, la concentration et la température du fluide au point de contact. Le silicone présente une excellente compatibilité avec les liquides de refroidissement courants, notamment l'éthylène glycol, le propylène glycol, la technologie des acides organiques (OAT) et les formulations hybrides OAT. Ces fluides maintiennent l'intégrité structurelle et la flexibilité du silicone sans dégradation.
Cependant, des problèmes de compatibilité surviennent lorsque vous associez le silicone à des fluides incompatibles. L'huile moteur standard sans revêtement en fluorosilicone provoque le gonflement du silicone et finit par le faire se fendre. Une exposition prolongée aux rayons UV de haute intensité ou à l'ozone crée une « fissuration à l'ozone », qui apparaît sous forme de petites fissures en toile d'araignée sur la surface du tuyau. Vous devez toujours vérifier que le matériau de votre tuyau est homologué pour les produits chimiques spécifiques qu'il transportera.
Les conséquences d'une identification inadéquate des fluides s'avèrent graves :
Dégradation chimique: Un fluide incompatible décompose le matériau du tuyau au niveau moléculaire, provoquant un affaiblissement, des fuites par suintement et des éclatements éventuels.
Gonflement et détérioration: Les matériaux du tuyau absorbent les composants du fluide, réduisant le diamètre intérieur, affectant le débit et la pression, et entraînant des fissures, des fentes et des défaillances.
Défaillance du tuyau: Perte soudaine et imprévisible de la puissance hydraulique, dommages aux machines et risques pour la sécurité du personnel.
L'exposition à un produit chimique incompatible peut provoquer un gonflement, un ramollissement, un durcissement, une fissuration, une décoloration, une perméation, une perte de flexibilité, une séparation entre les couches du tuyau, des fuites ou une défaillance soudaine. La compatibilité change également avec la température et la concentration. Un matériau sûr pour un produit chimique dilué à température ambiante peut échouer avec une solution concentrée à des températures élevées.
Vous devez vous référer aux normes d'essai établies pour valider la compatibilité des matériaux. Le tableau ci-dessous présente les principales méthodes utilisées par les fabricants :
|
Norme/Méthode d'essai |
Description |
|---|---|
|
ISO 1817 |
Norme internationale pour l'évaluation de la compatibilité des matériaux avec les fluides, définissant la durée d'immersion, les conditions de température et les compositions des fluides. |
|
ASTM D471 |
Méthode d'essai standard pour les propriétés du caoutchouc — effet des liquides, incluant la mesure du gonflement en volume et d'autres changements de propriétés. |
|
SAE J200 |
Système de classification pour les matériaux en caoutchouc qui inclut des exigences pour la résistance aux fluides et la performance. |
|
Mesure du gonflement en volume |
Analyse gravimétrique après immersion à des températures élevées (23°C à 150°C) pour quantifier le pourcentage d'augmentation du volume. |
|
Rétention de la résistance à la traction (ASTM D412) |
Mesure la capacité à maintenir l'intégrité mécanique après exposition au fluide en comparant la résistance à la traction avant et après exposition. |
|
Variation de dureté (ASTM D2240) |
Essai au duromètre pour suivre les changements de dureté Shore A, indiquant l'extraction de plastifiant ou la réticulation des polymères. |
|
Déformation rémanente après compression (ASTM D395 Méthode B) |
Évalue la récupération élastique après une compression prolongée dans des environnements fluides, simulant les conditions de serrage et de raccordement. |
|
Essai de résistance aux fluides |
Protocoles de vieillissement accéléré combinant cyclage thermique et exposition chimique pour prédire la dégradation à long terme. |
|
FTIR (spectroscopie infrarouge à transformée de Fourier) |
Technique analytique avancée pour détecter les altérations de la structure chimique après une exposition aux fluides. |
|
DSC (Calorimétrie différentielle à balayage) |
Mesure les changements de propriétés thermiques, tels que les variations de la température de transition vitreuse, dus à l'interaction avec les fluides. |
Vous devez documenter les températures maximales et minimales auxquelles votre tuyau sera exposé lors d'un fonctionnement continu et lors de pics à court terme. Le silicone offre une stabilité thermique exceptionnelle par rapport aux autres élastomères. Le tableau ci-dessous présente les plages de température typiques pour les tuyaux en silicone sur mesure :
|
Type d'exposition |
Plage de température |
|---|---|
|
Utilisation continue |
-60°C à 260°C (-76°F à 500°F) |
|
Exposition à court terme |
Jusqu'à 315°C (600°F) |
Une définition précise de la température permet d'éviter la fragilisation, la fissuration et l'affaiblissement du matériau causés par une chaleur ou un froid extrêmes. Par exemple, SUNRISE tuyaux fonctionnent de -50°F à 212°F, nécessitant une acclimatation avant utilisation. Vous devez également prendre en compte les fluctuations de la température ambiante qui affectent le tuyau même lorsque le fluide est immobile dans le système.
Les exigences de pression demandent une attention égale. Vous devez spécifier la pression de service maximale, la pression de pointe et les conditions de vide auxquelles votre système est soumis. La couche de renforcement de votre tuyau correspond directement à ces exigences de pression :
|
Condition de pression |
Renforcement requis |
|---|---|
|
Haute pression |
Tuyaux enroulés (pression d'éclatement = 4x la pression de service) |
|
Vide |
Tuyau renforcé (fil métallique) pour éviter l'effondrement |
Pour les applications à haute pression dans les systèmes automobiles ou hydrauliques, vous devez utiliser des tuyaux en silicone renforcés avec des couches supplémentaires pour gérer en toute sécurité les pressions accrues. Les tuyaux SUNRISE ont un minimum de 500 PSI et un facteur de sécurité de 3:1, mais vous devez ajuster la pression en fonction de la tâche.
Les tuyaux hydrauliques ne doivent pas être utilisés à des pressions dépassant leurs limites de pression de service conçues, et les tuyaux standard ne doivent pas être exposés à des températures en dehors de -40°C à +120°C. Un fonctionnement en dehors de ces limites réduit directement la durée de vie ; des tuyaux spécialisés sont requis pour les conditions extrêmes.
La relation entre la température et la pression s'avère critique. Les températures élevées réduisent la résistance à la traction du matériau du tuyau, ce qui diminue sa pression nominale. Vous devez évaluer les deux facteurs simultanément, et non indépendamment.
Votre environnement d'exploitation introduit des variables au-delà du fluide et de la pression. Vous devez évaluer l'exposition aux UV, la concentration d'ozone, les vapeurs chimiques, les sources d'abrasion et les contraintes d'installation physique. Ces facteurs influencent considérablement le choix du matériau et le cheminement du tuyau.
|
Facteur environnemental |
Effet sur les tuyaux en silicone |
|---|---|
|
Lumière ultraviolette (UV) |
Une exposition prolongée rend le caoutchouc cassant et le dégrade avec le temps ; important pour les applications extérieures avec exposition directe au soleil. |
|
Ozone |
L'exposition rend le caoutchouc cassant et fissuré ; l'ozone peut être présent naturellement ou généré artificiellement (par exemple, par des moteurs électriques). |
Le silicone démontre une résistance remarquable à l'ozone et à la dégradation par les UV. Les tests de résistance à l'ozone standardisés (ASTM D1149, ISO 1431) à 50 pphm d'ozone, 40°C et 20 % de déformation en traction ne montrent aucune fissuration visible dans le caoutchouc de silicone même après 1 000 heures, alors que le caoutchouc naturel se fissure en 24 heures. Dans des environnements aqueux avec 10 ppm d'ozone, les films de caoutchouc de silicone ont maintenu plus de 90 % de rétention de la résistance à la traction et plus de 85 % d'allongement à la rupture après 10 000 heures d'exposition continue, sans détérioration de surface. Les tests d'ozone dynamiques (50 pphm, 10 % de déformation cyclique à 1 Hz) ne montrent également aucune fissuration après 100 heures, démontrant la stabilité chimique du squelette Si-O-Si.
Les facteurs d'installation nécessitent une mesure minutieuse de l'espace disponible, des chemins de routage et des contraintes de rayon de courbure. Le rayon de courbure minimal représente la courbe la plus serrée qu'un tuyau peut tolérer sans dommage. Vous devez suivre les spécifications du rayon de courbure pour maintenir une pression système optimale, une efficacité de débit et une longévité globale du tuyau.
|
Métrique d'impact |
Effet quantitatif |
|---|---|
|
Réduction de la durée de vie lors d'une courbure inférieure au rayon minimal |
Jusqu'à 70 % de réduction par fatigue accélérée et affaiblissement structurel |
|
Restriction de débit par tranche de 10 % de réduction en dessous du rayon de courbure recommandé |
Environ 5 à 8 % de restriction de débit et pertes de performance correspondantes |
Plier un tuyau au-delà de son rayon recommandé provoque la dégradation du renfort interne. Cela entraîne l'affaissement de la paroi du tuyau et une restriction du débit. La restriction qui en résulte peut provoquer des fuites, des éclatements ou une contamination, en particulier dans les applications sensibles comme l'alimentation, les boissons et les produits pharmaceutiques. Dépasser le rayon de courbure minimal peut également provoquer des plis, ce qui restreint davantage le débit et augmente la perte de charge. Ces problèmes peuvent entraîner des fissures ou des fentes de la paroi du tuyau, des dommages aux renforts internes et une réduction de la capacité de pression, aboutissant finalement à des temps d'arrêt imprévus, des pertes de produit et des incidents de sécurité.
Le respect des spécifications de rayon de courbure est essentiel pour maintenir une pression système optimale, une efficacité de débit et la longévité globale du tuyau. Avec le temps, un acheminement inapproprié peut provoquer des fissures et une défaillance catastrophique du tuyau. Un acheminement approprié prolonge non seulement la durée de vie du tuyau, mais améliore également l'efficacité du système et la sécurité de l'opérateur.
Vous devez également prendre en compte les vibrations, la fréquence de flexion et les points d'abrasion potentiels lors de l'installation. Chaque facteur restreint vos options de matériaux et oriente la stratégie de renforcement. Documenter minutieusement ces exigences dès le départ rationalise l'ensemble du processus de tuyau en silicone sur mesure et évite des révisions coûteuses ultérieurement.
Une fois que vous avez défini les exigences de votre application, vous passez à la sélection des matériaux. Cette étape transforme vos spécifications en une conception de tuyau tangible. Vous choisissez la qualité du silicone, les dimensions, la dureté, la couleur et les raccords d'extrémité. Chaque décision affecte les performances, la durabilité et le coût. Comprendre ces options vous aide à naviguer dans le processus de tuyau en silicone sur mesure en toute confiance.
Le silicone n'est pas un matériau unique. Il se décline en de nombreuses qualités, chacune conçue pour des conditions spécifiques. Vous devez faire correspondre la qualité à votre environnement d'exploitation. Le tableau ci-dessous présente les qualités de silicone les plus courantes et leurs principales caractéristiques distinctives.
|
Nom de la qualité |
Type |
Principales caractéristiques distinctives |
|---|---|---|
|
AMS 3195 Silicone éponge moyen |
Éponge |
Densité moyenne, compression contrôlée, stable aux intempéries |
|
AMS 3196 Silicone éponge ferme à cellules fermées |
Éponge |
Densité ferme, forte pression d'étanchéité, durable |
|
ASTM D1056 Silicone éponge souple |
Éponge |
Souple, flexible, excellent amorti |
|
Silicone éponge de qualité commerciale |
Éponge |
Rentable, étanchéité polyvalente |
|
Silicone solide de qualité FDA blanc |
Solide |
Adapté à l'alimentation, hygiénique, stable à la chaleur |
|
Silicone électriquement conducteur |
Solide |
Blindage EMI/RFI, contrôle statique |
|
Silicone renforcé de fibre de verre |
Solide |
Haute résistance à la déchirure, stabilité dimensionnelle |
|
Qualité AA-59588 / ZZ-R-765 |
Solide |
Performance certifiée aérospatiale/militaire |
|
Éponge ignifuge UL 94 HB |
Éponge |
Résistance de base au feu |
|
Éponge ignifuge UL 94 V-0 |
Éponge |
Auto-extinguible, faible émission de fumée, sécurité incendie maximale |
|
Grades de tolérance de précision RMA |
Standard |
Dimensions précises, haute répétabilité |
Votre secteur d'activité dicte le grade approprié. Tenez compte de ces applications courantes :
Médical et pharmaceutique: Utilise du silicone solide de grade FDA blanc, de l'éponge en silicone souple ASTM D1056 et du grade AA-59588/ZZ-R-765 pour la pureté, la biocompatibilité et la stabilité à la stérilisation.
Transformation alimentaire et boissons: Utilise du silicone solide de grade FDA blanc et des grades d'éponge à cellules fermées (AMS 3195/3196) pour l'hygiène et la résistance à la chaleur.
Automobile et systèmes de véhicules électriques: Utilise AMS 3195/3196, du silicone renforcé de fibre de verre et AA-59588/ZZ-R-765 pour la stabilité thermique et la durabilité.
Aérospatiale et défense: Utilise de l'éponge ignifuge UL94 V-0, AA-59588/ZZ-R-765 et du silicone renforcé de fibre de verre pour la sécurité incendie et des performances certifiées.
Électronique et électricité: Utilise du silicone électriquement conducteur et des grades UL94 HB/V-0 pour le blindage EMI/RFI et la résistance aux flammes.
Machines industrielles: Utilise de l'éponge ferme AMS 3196, de l'éponge commerciale et du silicone solide renforcé pour une exposition continue à la chaleur et à la pression.
Construction: Utilise des grades d'éponge souples à moyens et du silicone commercial pour l'étanchéité aux intempéries et la durabilité en extérieur.
Les propriétés mécaniques varient également selon le grade. Vous devez évaluer l'allongement et la résistance à la déchirure pour votre application. Le tableau ci-dessous présente les plages typiques pour les catégories de grades de silicone.
|
Catégorie de grade de silicone |
Plage d'allongement |
Plage de résistance à la déchirure |
|---|---|---|
|
Caoutchoucs à usage général |
100–1 100 % |
5–55 N/mm |
|
Souple à grade moyen |
500–800 % |
10–30 N/mm |
|
Spécialité haute résistance |
400–700 % |
30–55 N/mm |
Un grade de spécialité haute résistance offre un allongement plus faible mais une résistance supérieure à la déchirure. Cette combinaison convient aux applications soumises à des flexions répétées ou à des contraintes mécaniques élevées. Un grade souple offre une plus grande extensibilité mais une résistance moindre à la déchirure. Choisissez l'équilibre qui correspond à vos conditions d'utilisation.
Vous devez spécifier les dimensions exactes de votre tuyau. La longueur, le diamètre intérieur et l'épaisseur de paroi définissent la géométrie du tuyau. Ces dimensions doivent correspondre au débit, à la perte de charge et à l'espace d'installation de votre système. Le fabricant produit des tuyaux selon vos mesures précises, garantissant un ajustement parfait.
La dureté mesure la rigidité du matériau en silicone. Cette propriété affecte directement la flexibilité et la résistance à l'abrasion. Le tableau ci-dessous illustre cette relation.
|
Dureté (Shore A) |
Flexibilité |
Résistance à l'abrasion |
|---|---|---|
|
Faible (par ex. 10–40) |
Élevé – s'adapte facilement, idéal pour l'étanchéité et le confort |
Faible – peut se déchirer ou faillir en cas de forte compression ou d'abrasion |
|
Moyen (par ex. 50–60) |
Équilibré – offre une flexibilité et une robustesse modérées |
Modéré – adapté à un usage général |
|
Élevé (par ex. 70–80) |
Faible – résiste à la déformation, moins flexible |
Élevé – résiste à l'abrasion physique et à l'extrusion |
Un duromètre souple (20–40 Shore A) fonctionne bien pour les applications d'étanchéité où le tuyau doit s'adapter à des surfaces irrégulières. Un duromètre dur (70–90 Shore A) convient aux systèmes à haute pression où le tuyau doit résister à la déformation et à l'usure. Un duromètre moyen offre une option équilibrée pour la plupart des applications générales.
Le choix de la couleur offre des avantages à la fois fonctionnels et esthétiques. Les options de couleurs standard aident à identifier le type de fluide et la fonction du système.
Bleu ou vert: Indique généralement les tuyaux de liquide de refroidissement ou de chauffage.
Rouge: Signale souvent les tuyaux de liquide de transmission ou de liquide de direction assistée.
Noir: La couleur la plus courante pour les tuyaux de carburant, les conduites de vide et les tuyaux en caoutchouc à usage général.
Jaune ou orange: Fréquemment utilisé pour les conduites de climatisation ou de réfrigérant.
Transparent ou translucide: Présent sur les conduites de carburant ou les tuyaux des systèmes d'émission où une inspection visuelle est importante.
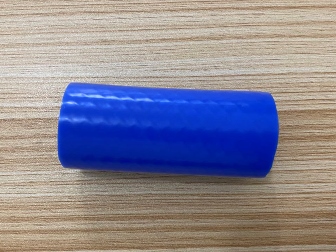
Point clé : La couleur est un identifiant secondaire. Le véritable identifiant est presque toujours imprimé directement sur le tuyau (par ex. norme SAE, matériau, pression nominale). Ne vous fiez jamais uniquement à la couleur ; un tuyau en silicone bleu peut transporter du liquide de refroidissement, de l'air ou du vide. Vérifiez toujours l'application prévue du tuyau avant l'installation.
Les embouts connectent votre tuyau au système. Vous devez sélectionner le type correct pour votre application. Les choix courants incluent les raccords camlock et tri-clamp.
Les raccords camlock permettent une connexion et une déconnexion rapides. Vous poussez le tuyau sur l'adaptateur mâle et le verrouillez avec les cames. Cette conception convient aux applications nécessitant des changements ou un nettoyage fréquents du tuyau. Les raccords camlock sont disponibles dans diverses tailles et matériaux, notamment l'acier inoxydable et le laiton.
Les raccords tri-clamp offrent une connexion sanitaire. Vous serrez le tuyau entre deux embouts avec un joint d'étanchéité. Cette conception élimine les interstices où les bactéries peuvent se développer. Les raccords tri-clamp dominent les applications alimentaires, de boissons, pharmaceutiques et de bioprocédés. Ils résistent à des cycles de stérilisation répétés sans dégradation.
D'autres types d'embouts courants incluent :
Raccords à bride: Pour les systèmes à haute pression nécessitant une connexion boulonnée.
Raccords cannelés: Pour les systèmes à basse pression où le tuyau glisse sur la cannelure et est fixé par un collier.
Raccords à déconnexion rapide: Pour les applications nécessitant une connexion rapide sans outil.
Raccords filetés NPT: Pour les connexions filetées standard dans les systèmes industriels.
Vous devez vérifier que le matériau du raccord est compatible avec votre fluide et votre température de fonctionnement. L'acier inoxydable convient à la plupart des applications. Le laiton fonctionne pour les systèmes à basse température. Les raccords en plastique permettent des économies pour les applications non critiques.
La sélection du bon embout garantit une connexion sans fuite et prolonge la durée de vie de votre tuyau. L'ensemble du processus de tuyau en silicone sur mesure dépend de cette spécification finale correspondant aux exigences d'interface de votre système.
Vous devez renforcer votre tuyau en silicone lorsque les pressions de service dépassent les limites naturelles du matériau. La couche de renforcement détermine la capacité de pression et l'intégrité structurelle de votre tuyau. Chaque matériau offre des avantages distincts pour des applications spécifiques.
|
Matériau de renforcement |
Plage de température |
Avantage clé |
Utilisation principale |
|---|---|---|---|
|
Polyester |
-54°C à 177°C |
Rentable, flexible |
Tuyaux de refroidissement/chauffage standard |
|
Aramide (Nomex®) |
-54°C à 260°C |
Résistance aux hautes températures, résistance à la fatigue vibratoire |
Turbocompresseur, refroidisseur d'air de suralimentation, systèmes EGR |
|
Fibre de verre |
-54°C à 260°C |
Résistance aux hautes températures |
Manipulation d'air/fumées à haute température |
|
Fil en acier inoxydable |
-54°C à 260°C |
Résistance à l'écrasement sous vide, anti-pliure, haute pression |
Lignes de vide/aspiration, applications haute pression |
Le renforcement en méta-aramide est choisi lorsque les tuyaux fonctionnent à des températures élevées, sont exposés à des liquides de refroidissement agressifs et sont confrontés à des cycles de pression de plus en plus exigeants. En revanche, les tissus en polyester ou en méta-aramide mélangé brûlent plus facilement et n'offrent pas le même niveau de résistance au feu ou de performance mécanique dans des conditions strictes.
La tresse en polyester gère la plupart des applications standard avec une flexibilité adéquate et un coût inférieur. La fibre d'aramide résiste à des pressions de suralimentation plus élevées et à une exposition prolongée à la chaleur, ce qui en fait le choix supérieur pour les environnements exigeants. Vos conditions de fonctionnement dictent le renforcement que vous sélectionnez.
Vous choisissez entre deux méthodes de fabrication principales en fonction de la géométrie de votre tuyau et du volume de production. L'extrusion produit des profils continus avec des sections transversales constantes, idéaux pour les tubes standard et les conduites de refroidissement. Le moulage crée des formes complexes avec des géométries irrégulières, des coudes et des raccords intégrés.
|
Attribut |
Moulage par injection |
Extrusion |
|---|---|---|
|
Géométrie productible |
Tuyaux irréguliers/complexes |
Tuyaux réguliers (section transversale constante) |
|
État de la matière première |
Silicone liquide (transparent) |
Silicone solide (compacté/ramolli) |
|
Dureté |
Plus souple (dureté inférieure) |
Plus dur (30-75°) |
|
Transparence |
Transparence plus élevée |
Transparence plus faible |
|
Coût |
Plus élevé (matières premières, équipement) |
Coût inférieur pour les tuyaux standards |
Les tuyaux moulés offrent des tolérances plus serrées et des surfaces internes plus lisses, minimisant la turbulence et les risques de contamination. Les tuyaux extrudés offrent des solutions rentables pour les séries de production à grand volume. Les exigences de précision et le budget de votre application déterminent la méthode appropriée.
Vous devez vérifier que votre processus de tuyau en silicone sur mesure inclut des protocoles d'assurance qualité complets. Les tests valident que votre tuyau répond aux spécifications et fonctionne de manière fiable dans des conditions réelles.
Inspection de la précision dimensionnelle
Test de pression (y compris la vérification de la résistance à l'éclatement)
Contrôles d'étanchéité
Test de flexibilité
Test de tolérance dimensionnelle
Le test sous vide garantit que votre tuyau conserve son intégrité structurelle sous pression négative. Vous connectez le tuyau à une pompe à vide, réduisez progressivement la pression interne et surveillez toute déformation ou fuite. Ce processus identifie les points faibles et les points de défaillance potentiels avant l'installation.
Le processus de tuyau en silicone sur mesure aboutit à une certification qui documente les caractéristiques de performance de votre tuyau. Cette documentation assure la traçabilité et la confiance pour l'ensemble de votre système.
Vous comprenez maintenant le processus de tuyau en silicone sur mesure : définir les exigences, sélectionner les matériaux, personnaliser la conception et vérifier la qualité par des tests. Associez-vous à un fabricant expérimenté qui vous guidera à chaque étape. Travaillez avec une équipe qui comprend vos besoins uniques et fournit un tuyau conçu pour la performance. Un tuyau sur mesure bien conçu garantit la sécurité, l'efficacité et la longévité de l'ensemble de votre système.
Vous pouvez compter de 4 à 6 semaines entre l'approbation de la conception et l'expédition. Les délais varient en fonction de la complexité, des exigences de renforcement et de la disponibilité des matériaux.
Vous devriez remplacer les raccords d'extrémité par des neufs. La réutilisation d'anciens raccords compromet l'intégrité de l'étanchéité et peut provoquer des fuites au point de connexion.
La plupart des fabricants exigent un minimum de 50 à 100 unités par conception. Vous pouvez négocier des quantités inférieures pour des prototypes ou des séries de pré-production.
Sunrise Silicone Hose Co., Limited


Adresse : Suite 805, No. 341 Jiahe Road, Xiamen City, Fujian Province, China
E-mail : sales@siliconehose-china.com